Berita
Rumah / Berita / Berita Industri / Cara Mengelas Kuningan: Panduan Langkah demi Langkah untuk Sambungan Kuat dan Bebas Bocor
Mematri kuningan pada dasarnya berbeda dari menyolder atau mengelas tembaga. Kandungan seng yang lebih tinggi memerlukan logam pengisi yang berbeda, pemanasan yang lebih terkontrol, dan pemahaman yang jelas tentang jarak bebas sambungan. Tanpa pendekatan yang tepat, Anda berisiko mengalami porositas, sambungan lemah, atau bahkan seng dari logam dasar menguap. Panduan ini menjelaskan keputusan praktis yang perlu Anda ambil sebelum menyalakan obor.
Pematrian terjadi di atas 840°F (450°C), jauh di atas suhu penyolderan. Kuningan, sebagai paduan tembaga dan seng, merespons panas secara berbeda dibandingkan tembaga murni. Prinsip utamanya adalah: panaskan rakitan secara merata, dan pilih logam pengisi dengan titik leleh yang memungkinkan kuningan tetap padat sementara pengisi mengalir ke sambungan melalui aksi kapiler.
Untuk sebagian besar sambungan kuningan-ke-kuningan atau kuningan-tembaga, logam pengisi yang disukai adalah paduan tembaga-fosfor (seri BCuP) atau paduan yang mengandung perak (seri BAg). Berikut rinciannya:
| Paduan Pengisi | Rentang Peleburan (°F) | Terbaik Untuk | Fluks Diperlukan? |
|---|---|---|---|
| BCuP-5 (15% Ag) | 1.190–1.475 | Kuningan hingga tembaga, jarak bebasnya rapat | Tidak (untuk tembaga), Ya untuk kuningan |
| BAg-7 (56% Ag) | 1.145–1.365 | Kuningan ke kuningan, bagian tipis | Ya |
| BAg-22 (49% Ag) | 1.290–1.510 | Sambungan celah lebar, kekuatan bagus | Ya |
| BCuP-2 (tanpa perak) | 1.310–1.510 | Tembaga hingga tembaga membatasi penggunaan kuningan | Ya on brass |
Pengisi tembaga-fosfor mengalir dengan baik pada tembaga tetapi dapat menyerang seng pada kuningan, menyebabkan penetrasi antar butir dan kerapuhan. Saat mematri kuningan, paduan yang mengandung perak umumnya menghasilkan sambungan yang lebih kuat dan lebih ulet. Selalu gunakan fluks pada permukaan kuningan untuk mencegah pembentukan oksida selama pemanasan.
Aksi kapiler, gaya yang menarik bahan pengisi cair ke dalam sambungan, bekerja paling baik dalam rentang jarak bebas tertentu. Untuk rakitan kuningan, jarak bebas radial yang disarankan adalah 0,0015 hingga 0,005 inci (0,04 hingga 0,13 mm). Terlalu ketat membatasi aliran; terlalu lebar memungkinkan bahan pengisi habis atau membentuk ikatan yang lemah hanya pada fillet.
Pemanasan yang tidak merata menyebabkan distorsi, penguapan seng lokal (dezincifikasi), dan kegagalan sambungan. Kuningan menghantarkan panas dengan baik tetapi melakukannya lebih lambat dibandingkan tembaga murni. Komponen seng juga menurunkan titik leleh paduan dasar, yang berarti Anda dapat membuat tabung menjadi terlalu panas sebelum pengisi mengalir.
Untuk produksi atau pekerjaan bervolume tinggi, pengaturan tungku atau brazing induksi memberikan pemanasan yang seragam dan hasil yang konsisten. Untuk perbaikan lapangan atau prototipe, obor oksi-asetilen dengan ujung kecil hingga sedang dapat digunakan dengan baik.
Bahkan pedagang berpengalaman pun mengalami masalah dengan kuningan. Di bawah ini adalah kesalahan yang paling sering terjadi dan cara menghindarinya.
Kuningan mulai kehilangan seng pada suhu sekitar 1.660°F (905°C). Seng yang menguap meninggalkan struktur berpori dan melemah serta menghasilkan asap putih berasap yang berbahaya jika dihirup. Bekerjalah di tempat yang berventilasi dan pertahankan suhu tepat di atas cairan logam pengisi, tidak jauh di atasnya.
Lapisan oksida, minyak, atau kotoran menghalangi aliran pengisi. Bersihkan area sambungan secara mekanis dengan kain abrasif atau sikat baja tahan karat, kemudian degrease dengan aseton atau pelarut lainnya. Sentuh permukaan yang sudah dibersihkan hanya dengan sarung tangan bersih.
Nilai kuningan yang berbeda—seperti C26000 (kuningan kartrid) versus C36000 (kuningan pemesinan bebas)—berperilaku berbeda dalam kondisi panas. Kuningan yang dikerjakan secara bebas mengandung timbal; itu tidak mengeras dengan baik dan mungkin retak. Selalu verifikasi komposisi paduan dan pilih pengisi yang cocok, atau lihat lembar data material.
Kuningan memuai lebih dari baja dan sedikit lebih banyak dari tembaga saat dipanaskan. Pada rakitan multi-logam, ekspansi diferensial dapat menyebabkan sambungan tidak sejajar sebelum pengisi mengeras. Beberapa pemasok merancang rakitan tabung tembaga brazing yang memperhitungkan perluasan ini, memastikan integritas sambungan yang konsisten di seluruh kombinasi material.
Bila Anda membutuhkan komponen atau rakitan kuningan brazing dalam jumlah besar, kualitas bahan dasar dan konsistensi proses mematri sama pentingnya dengan tekniknya. Pabrikan terkemuka menggunakan tungku dengan atmosfer terkendali atau stasiun mematri induksi untuk menghilangkan oksidasi dan menjaga kualitas sambungan yang seragam. Carilah pemasok yang menawarkan beragam 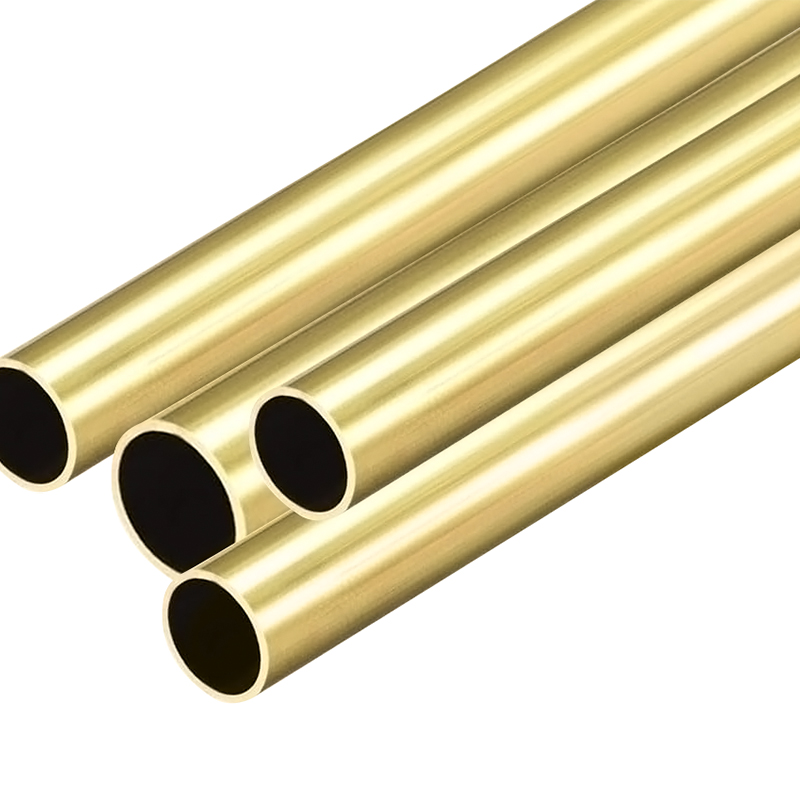 Tabung Kuningan dengan Akurasi Dimensi dan Kebersihan Permukaan Tabung kuningan ini, tersedia dalam grade H62, H63, dan H65 dengan OD 1,8-80 mm dan dinding 0,3-12 mm, memastikan dimensi dan kebersihan yang konsisten untuk pematrian yang andal dalam sistem bertekanan tinggi. Lihat Produk → produk dalam paduan standar seperti H62 atau H65, dan yang dapat menghasilkan rakitan tabung siap mematri dengan persiapan akhir yang konsisten. Pabrik yang sama yang memasok pipa kuningan sering kali memiliki pengetahuan proses untuk merekomendasikan pengisi dan desain sambungan yang tepat untuk aplikasi spesifik Anda.
Untuk aplikasi yang melibatkan sistem tekanan tinggi atau perpindahan panas kritis—seperti pada kondensor atau evaporator—akurasi dimensi tabung dan kebersihan permukaan secara langsung memengaruhi kualitas braze. Mengambil sumber daya dari fasilitas yang mengendalikan variabel-variabel ini secara internal akan mengurangi risiko kegagalan di lapangan.
Keberhasilan mematri kuningan bergantung pada tiga langkah yang tidak dapat dinegosiasikan. Pertama, pilih logam pengisi bantalan perak yang benar dan gunakan fluks suhu tinggi yang sesuai dengan kualitas kuningan. Kedua, rancang sambungan dengan jarak bebas dan panjang putaran yang tepat agar aksi kapiler dapat melakukan tugasnya. Ketiga, panaskan secara merata dan segera hentikan setelah bahan pengisi mengalir. Braze terbaik tidak terlihat di dalam sambungan—pengisi yang terlihat di bagian luar biasanya menandakan terlalu banyak panas atau terlalu banyak bahan pengisi.
Jika Anda membutuhkannya 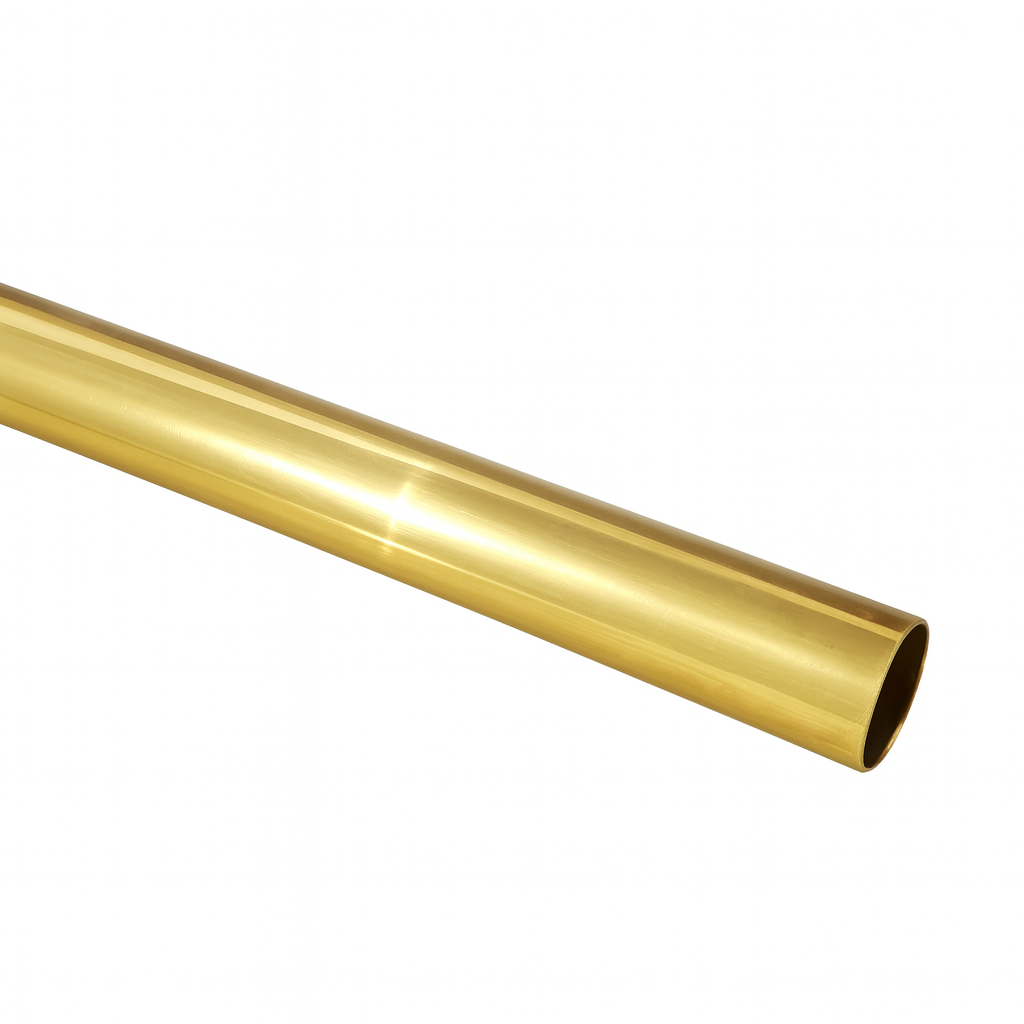 Tabung Kuningan H65 (C27000) untuk Kontrol Pematrian yang Konsisten Tabung kuningan H65 menawarkan keseimbangan kekuatan dan keuletan dengan ketebalan dinding dan komposisi paduan yang stabil, membuatnya lebih mudah untuk mengontrol parameter mematri untuk rakitan dengan toleransi ketat. Lihat Produk → dan rakitan yang memenuhi toleransi ketat, pertimbangkan untuk bekerja sama dengan pabrikan yang mengontrol kualitas material dan parameter mematri. Jika tabung kuningan itu sendiri memiliki ketebalan dinding dan komposisi paduan yang konsisten, proses mematri Anda menjadi jauh lebih mudah dikendalikan. Konsistensi itulah yang membedakan antara pemain yang terlihat bagus di bangku cadangan dan pemain yang mampu menahan tekanan selama bertahun-tahun di lapangan.

Apa itu tabung tembaga berdinding tebal? Tabung tembaga berdinding tebal, juga dikenal sebagai tabung tembaga berdinding tebal yang mulus, adalah tabung logam berkinerja tinggi yang terbuat dari...
Lihat Detail
Tinjauan umum dan pentingnya tabung kapiler tembaga Dalam peralatan industri modern dan sistem kontrol presisi, miniaturisasi dan presisi tinggi telah menjadi tren pengembangan teknologi inti. D...
Lihat Detail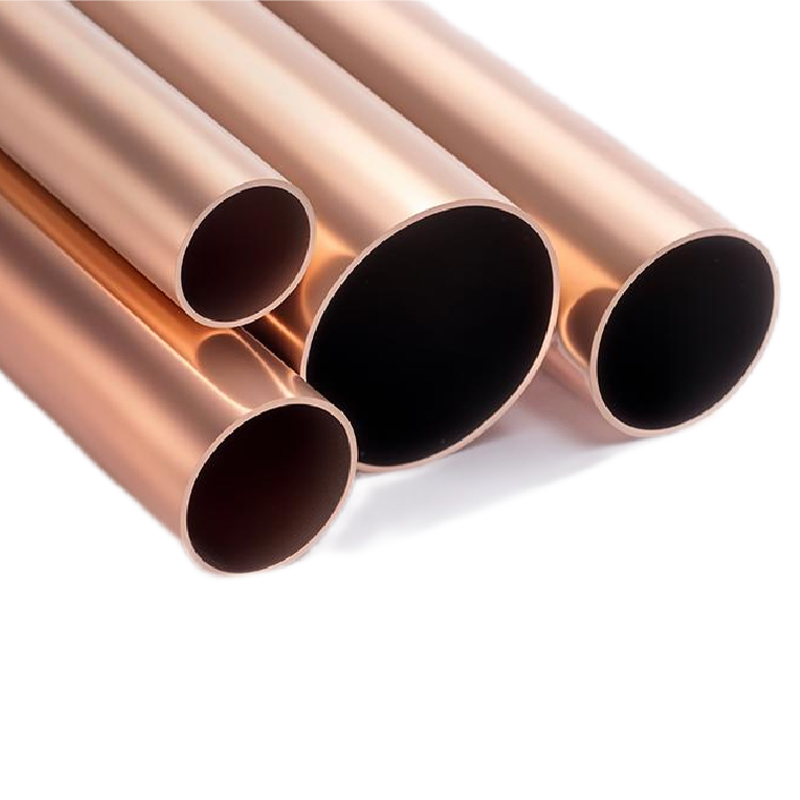
Apa itu tabung tembaga? Analisis komposisi material dan karakteristik dasar Definisi Tabung Tembaga Tabung tembaga adalah objek tubular yang terbuat dari tembaga dan paduannya, yang banyak di...
Lihat Detail
Memahami Tabung Kotak Tembaga: Komposisi, Nilai, dan Aplikasi Khas Tabung persegi tembaga adalah ekstrusi khusus yang menggabungkan konduktivitas superior, resistensi korosi, dan kemampuan...
Lihat Detail
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Semua hak dilindungi undang -undang.

